摘要导读:这篇综述从底盘细胞构建、途径设计、原料拓展、工业化瓶颈、工程策略可迁移性、技术经济与生命周期评价、下游高值转化多维度,系统梳理 C2‑C6 短链二醇微生物制造的完整研究链条,提出第二羟基形成单元保守规则,为短链二醇生物制造的实验室成果向产业落地提供证据型分析框架。
短链二醇(C2‑C6)是聚酯、聚氨酯、可降解塑料领域核心平台化学品,全球市场规模庞大,但当前生产高度依赖石油化工路线,存在高温高压、贵金属催化、碳排放高等短板。生物制造凭借反应条件温和、碳足迹更低的优势,成为重要替代路径。目前仅有 1,3‑丙二醇、1,4‑丁二醇实现部分商业化,绝大多数短链二醇仍停留在实验室阶段,面临底盘安全性、过程放大、原料适配、下游分离等多重现实约束。
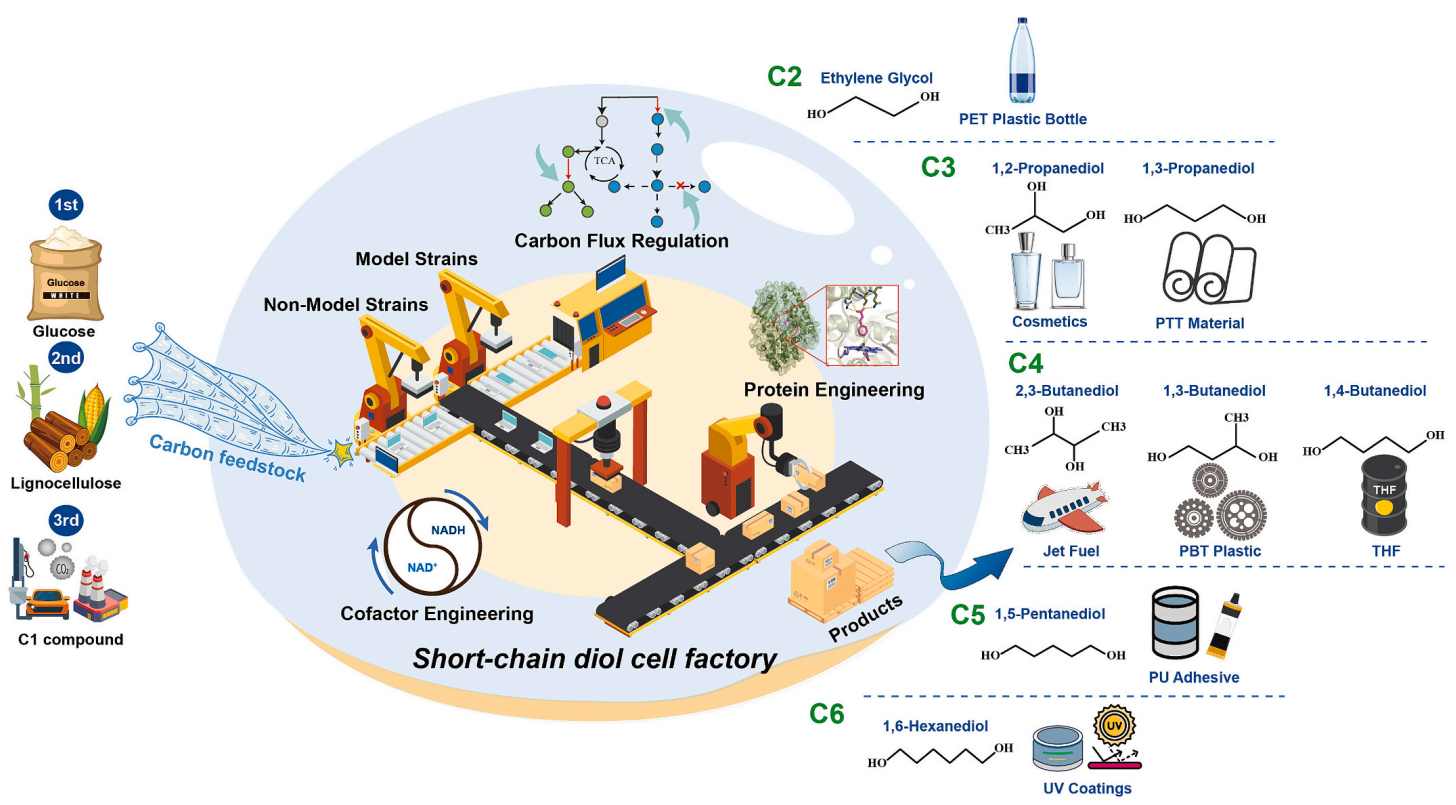
图 1 面向工业化的短链二醇细胞工厂设计
文章首先对比了模式与非模式微生物底盘的优劣势。非模式菌株具备天然合成短链二醇的代谢能力,例如肺炎克雷伯菌、丁酸梭菌可以利用甘油高效合成 1,3‑丙二醇,部分菌株发酵效价可达 100 g/L 以上,但多数存在副产物多、遗传操作工具不完善、部分菌株存在致病性风险;以肺炎克雷伯菌为例,属于生物安全二级操作对象,工业应用需要敲除毒力相关基因实现减毒改造。模式底盘包括大肠杆菌、谷氨酸棒杆菌、酿酒酵母,虽然大多缺少天然二醇合成通路,但遗传工具完备、遗传背景清晰。其中谷氨酸棒杆菌属于 GRAS 安全菌株,耐发酵胁迫,是近年来短链二醇合成的热门宿主;酿酒酵母耐低 pH 与渗透压,适合复杂工业发酵环境。底盘选择本质是在天然代谢适配性与可编程改造能力二者之间做权衡。
图 2 第一代底物来源的 C2‑C6 短链二醇生物合成途径
文章系统梳理 C2‑C6 各系列二醇的生物合成途径。C2 乙二醇,除木糖降解的 Dahms、X1P、R1P 途径外,L‑丝氨酸人工途径拥有更高理论碳得率,但体内性能和理论值仍存在明显差距。C3 二醇分为 1,2‑丙二醇与 1,3‑丙二醇:1,2‑丙二醇主要有甲基乙二醛途径、乳酸途径,甲基乙二醛中间体具备细胞毒性,是途径主要瓶颈;1,3‑丙二醇既有依赖 VB₁₂的甘油脱水酶天然通路,也开发出高丝氨酸、乙酰‑CoA、L‑天冬氨酸等多条非天然葡萄糖利用通路。C4 二醇包含 1,3‑丁二醇、1,4‑丁二醇、2,3‑丁二醇,1,4‑丁二醇主流依靠琥珀酰‑CoA、α‑酮戊二酸关键中间体构建通路,已经实现工业级别高滴度;C5‑C6 长链二醇(1,5‑戊二醇、1,6‑己二醇)多基于赖氨酸分解、己二酸还原等人造途径,通路链条长、能量消耗大,现阶段效价普遍不足 20 g/L,主要瓶颈不在于通路基因导入,而在于代谢负担与非天然酶的催化兼容性。
在细胞工厂性能提升层面,综述归纳四类主流代谢工程策略。蛋白质工程针对限速酶开展定点突变,提升酶活、拓宽底物谱,缓解非天然途径的催化短板;代谢通量精准调控,一方面借助 DNA / 蛋白纳米支架、细菌微区室实现底物通道效应,隔离毒性中间产物,另一方面利用生物传感器、光遗传、基因组尺度模型实现动态通量重分配,缓解有毒中间体如 3‑羟基丙醛(3‑HPA)的累积损伤。辅因子工程是二醇合成的核心手段,包括替换酶的辅因子偏好、强化辅因子再生,新兴的微生物‑光催化杂合系统也可以实现胞内还原力的外源补充;针对依赖羧酸还原酶 CAR 的通路,还需要同时兼顾 ATP 供给与 NADPH 还原力的协同平衡。底盘耐受性改造,借助适应性实验室进化 ALE、生物传感器辅助高通量筛选、反向代谢工程挖掘耐受关键突变,同时挖掘产物外排转运蛋白,降低胞内产物积累带来的渗透胁迫,还要关注异源蛋白表达造成的折叠负担。
图 3 代谢工程与过程调控提升菌株性能的策略
原料可持续化是短链二醇工业化的重要一环。第一代原料以葡萄糖等粮食糖为主,存在与人争粮风险;第二代生物炼制以木质纤维素生物质、粗甘油等废弃资源为碳源,天然耐受水解液抑制物的菌株、人工微生物共培养体系,可以同步完成脱毒与产物合成,但混合糖共利用、预处理成本仍是现实阻碍;第三代生物炼制聚焦 C1 底物,包含甲醇、CO₂、合成气。甲醇主要通过甲醛缩合实现碳链延伸;CO₂依靠化能自养、光合自养底盘合成二醇;合成气依托 Wood‑Ljungdahl 乙酰‑CoA 通路。C1 原料路线具备碳中和潜力,但普遍存在能量供给不足,产物效价偏低的现实问题。
图 4 面向可持续生产的碳源多样化策略
从实验室走向工业生产,需要直面四大工业化约束。第一是放大过程的氧传递鲁棒性,溶氧水平直接改变胞内氧化还原平衡,影响产物滴度、立体构型与副产物生成;大型发酵罐存在氧、底物的空间非均质性,不能直接套用摇瓶最优溶氧参数,建议采用降尺度模拟、CFD 流体仿真、基于呼吸参数的动态补料策略,同时选育在扰动条件下仍能维持氧化还原稳态的鲁棒菌株。第二是原料经济性与过程可控性,廉价原料会带入抑制物、杂菌,不能只关注菌株能否利用底物,更要评估长期发酵条件下过程的稳定性,AI 辅助补料调控是提升过程稳定性的可行手段。第三是下游分离难题,短链二醇水溶性强、沸点高,分离成本占整体生产成本比重高;需要从源头减少副产物与盐生成,提高发酵效价;同时发展原位产物回收、膜分离技术,倡导发酵‑纯化协同设计,把副产物转化成有价值共产物,降低分离负荷。第四是基因工程菌株工业稳健性与生物安全,质粒表达、诱导剂在大规模生产中存在成本与遗传稳定性隐患,优先采用无抗生素筛选、染色体整合策略;同时兼顾宿主本身致病性,使用多层遗传安全模块,降低工程菌逃逸、遗传元件水平转移的风险。
图 5 从实验室规模走向工业生产的实施策略
综述提出第二羟基形成单元保守规则,用来评判不同二醇之间工程改造策略的可迁移性。短链二醇第二个羟基大多由羟基‑羰基中间体的 NAD (P) H 依赖还原生成;保守的反应基序只能保证结构可迁移性(可以检测到目标产物),但性能可迁移性还取决于酶‑底物适配、中间体周转、辅因子再生;而过程可迁移性进一步受氧需求、遗传稳定性、分离难度、技术成熟度 TRL 约束。同一套改造策略不能直接照搬至不同碳链长度、不同骨架的二醇,需要分结构、性能、过程三个层级评估,为新二醇品种的开发提供决策框架。
图 6 C2‑C6 二醇通路背后代表性生物合成平台与第二羟基形成单元
技术经济分析 TEA 与生命周期评价 LCA 是评估工业可行性的系统工具,不能只看发酵滴度、得率。全流程评估需要覆盖原料分馏与碳分配、发酵转化性能、下游回收工艺、热集成、碳足迹与水足迹。利用木质纤维素全组分分级利用,把纤维素、半纤维素、木质素分别转化不同产物,通过共产物收益能够显著降低二醇最低售价;热集成可大幅削减蒸发精馏等高耗能单元的公用工程消耗;同时需要注意:仅仅使用可再生原料不等于低碳,系统边界的选取会显著改变 LCA 输出结果。
图 7 短链二醇生物制造系统层面的技术经济与生命周期评价框架
文章还拓展讨论短链二醇超越传统聚酯单体的下游增值路径。各类 C2‑C6 二醇不仅直接作为聚合单体,还可以通过微生物同化、化学催化升级制备高值化学品与功能材料。乙二醇可以生物转化为芳香化合物,也可通过催化胺化制备乙二胺类含氮化学品;C3 二醇可以转化乳酸、环单体;C4 二醇可制备丁二烯、甲基乙基酮橡胶单体;C5‑C6 长链二醇能够转化内酯、己二胺尼龙前体。生物制造得到的二醇可以接入塑料废弃物循环价值链,实现废弃聚合物单体的再转化。
图 8 C2‑C6 二醇碳源的生物升级与乙二醇胺化升级路径图 9 短链二醇催化升级制备化学品、聚合物及单体前体
综合全文,短链二醇生物制造未来发展可以分为上中下游三个方向。上游重点挖掘高性能非天然酶,大力推进 C1 基生物炼制;中游强化菌株改造与生物过程工程交叉,提前引入 TEA/LCA 开展可行性预判,使用降尺度仿真模拟工业扰动;下游跳出单纯产物纯化,构建 “发酵‑分离‑高值转化” 一体化工艺,挖掘二醇作为平台分子的循环经济价值。虽然 1,3‑PDO、1,4‑BDO 已经实现工业化,但多数 C2‑C6 二醇依旧处在实验室到中试的鸿沟。将三层可迁移性评估框架融入研发流程,能够减少重复试错,加速短链二醇生物制造从实验室概念走向产业化。